Elmas frez ne zaman değiştirilmeli? Körelme belirtileri ve kontrol

“Elmas frez ne zaman değiştirilir” diye arattığınızda Türkçede karşınıza çıkan şey diş fırçası değiştirme yazıları oluyor. Dental frezin ömrü hakkında somut kriter veren bir kaynak yok. Bu yazı o boşluğu dolduruyor.
Baştan bir uyarı: bu yazıda “şu kadar kullanımdan sonra değiştirin” gibi bir sayı bulamayacaksınız. Böyle bir sayı vermek dürüst olmaz. Frezin ömrü kesilen malzemeye, uygulanan kuvvete, soğutmaya ve sterilizasyon döngüsüne göre değişir. Verilebilecek tek dürüst cevap gözlemlenebilir kriterlerdir.
Neden sayı vermek yanlış
Aynı frez, kompozit bitirmede kullanıldığında ile zirkonya kesiminde kullanıldığında bambaşka ömür gösterir. Sert seramik, elmas tanesini bağlayan matrisi çok daha hızlı yorar. Buna soğutmanın yeterliliği, uygulanan basınç ve otoklav döngüsü sayısı eklenir.
Dolayısıyla “on kullanım” gibi bir rakam hem yanlış hem tehlikelidir: erken atarsanız para kaybedersiniz, geç atarsanız köreldiği hâlde kullanmaya devam edersiniz. Doğru yaklaşım aleti izlemektir.
Dört gözlemlenebilir işaret
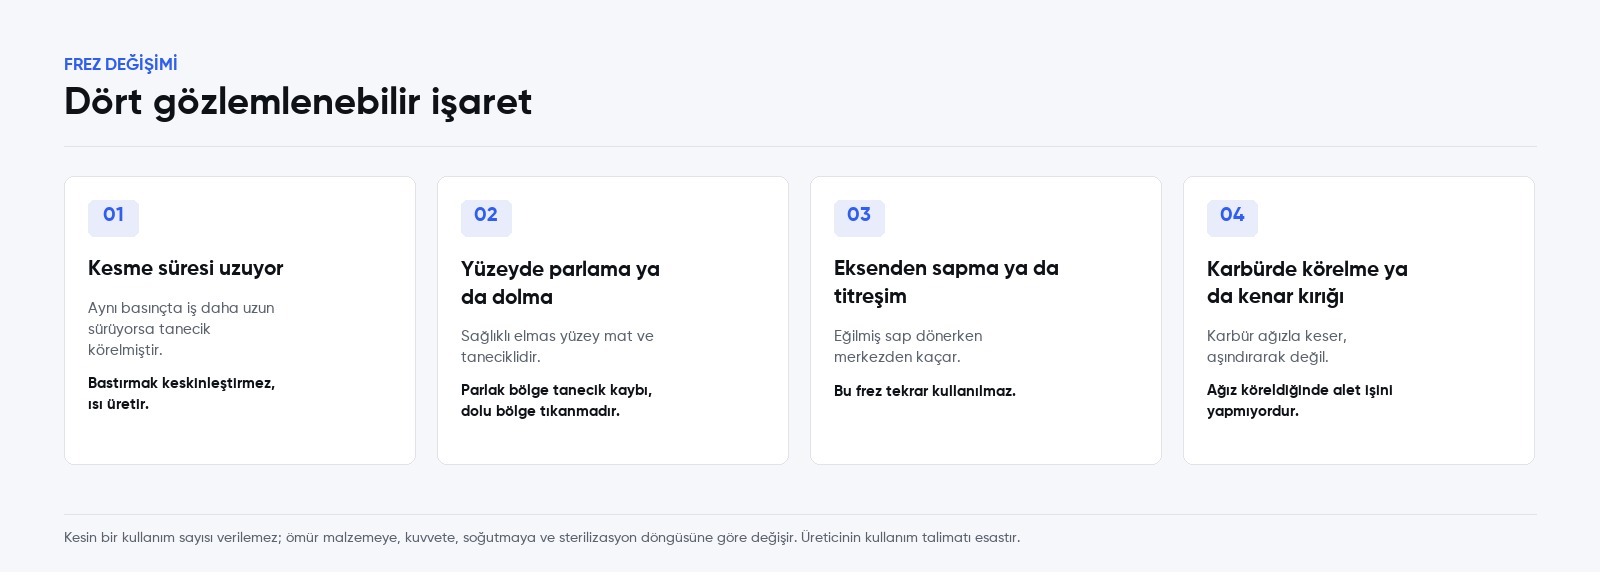
Teknik rehberimizde bu dört işaret kısaca listeleniyor. Aşağıda her birinin ne anlama geldiğini açıyoruz.
1. Aynı basınçta kesme süresi uzuyorsa
En erken ve en güvenilir işaret budur. Tanecikler köreldiğinde alet aynı işi daha uzun sürede yapar. Buradaki refleks genellikle daha çok bastırmak olur ve bu yanlıştır: bastırmak frezi keskinleştirmez, ısı üretir. Isı hem dokuyu hem aleti yorar.
Pratik ölçüt: aynı tip preparasyonda geçen sürenin gözle görülür şekilde uzaması. Kronometre tutmaya gerek yok, hekim bunu elinden anlar.
2. Kesici yüzeyde parlama veya dolma varsa
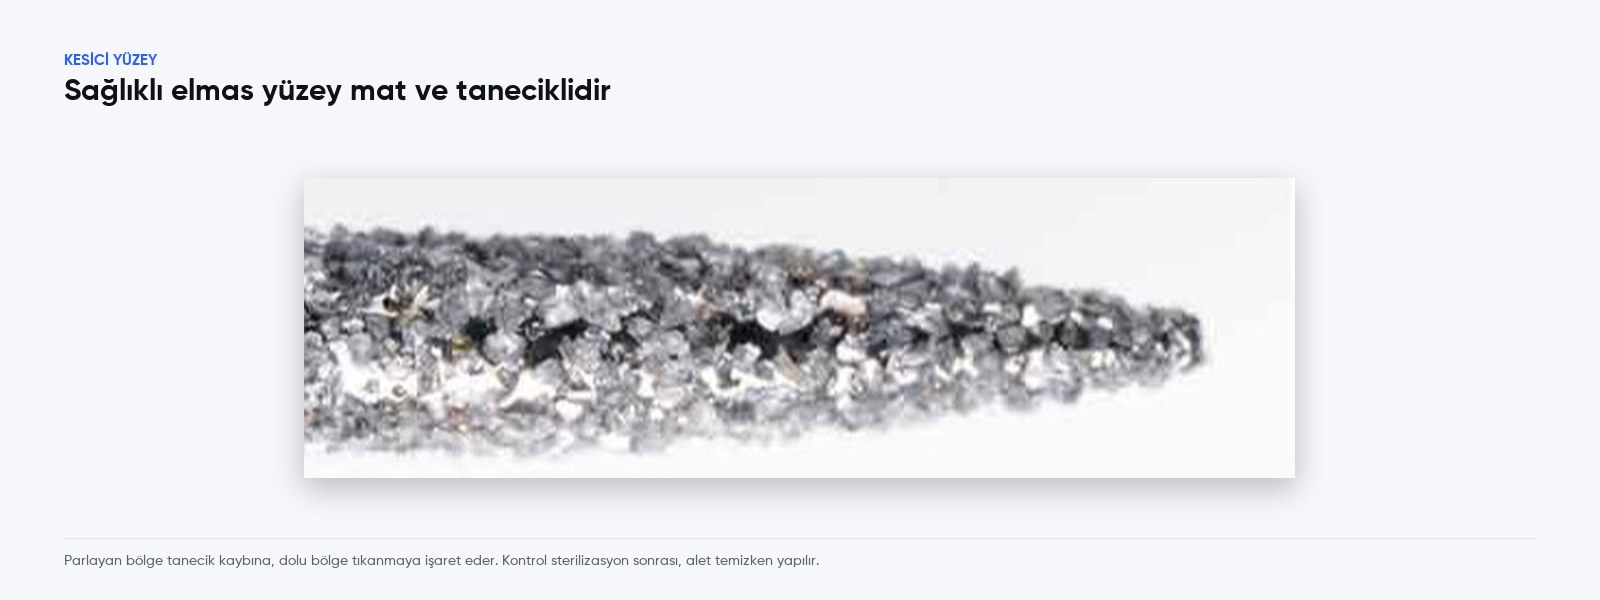
Sağlıklı elmas yüzey mat ve tanecikli görünür. İki bozulma tipi vardır:
- Parlama: yüzeyin bir bölgesi parlak görünüyorsa orada tanecik kaybı var demektir. Elmas dökülmüş, altındaki matris açığa çıkmıştır.
- Dolma: tanecik aralarının kesilen madde ile tıkanması. Yüzey dolu görünür ve aşındırmaz.
İkisi de büyüteç altında birkaç saniyede görülür. Klinikte frez standını iyi ışık altında tutmak bu kontrolü kolaylaştırır.
3. Sapta eksenden sapma veya titreşim varsa
Bu, dördü içinde tartışmasız olanı. Eğilmiş sap dönerken merkezden kaçar, kesim genişler ve başlık zorlanır. Bu frez tekrar kullanılmaz, körelme durumundan farklı olarak burada tereddüt edilecek bir şey yok.
4. Karbür ağızda körelme veya kenar kırığı varsa
Tungsten karbür frez aşındırarak değil, ağızla keserek çalışır. Ağız köreldiğinde veya kenarından parça koptuğunda kesme işlemi aşındırmaya döner, yani alet artık tasarlandığı işi yapmıyordur.
Sterilizasyonun payı
Elmas frezde kesici yüzey, tanecikleri gövdeye bağlayan bir matris üzerinde durur. DeltaDentDiamco Standard hattını üretici “rodyum ve platin kaplama ile güçlendirilmiş geleneksel bağlama matrisi” olarak tanımlıyor; Ceramica hattında bu kaplama çift kat uygulanıyor.
Tekrarlı sterilizasyon ve dezenfeksiyon döngüleri bu bağ yüzeyini zamanla yorar. Buradan çıkan pratik sonuç şu: frezin ömrünü yalnız kaç hastada kullandığınız değil, kaç döngüden geçtiği de belirler. Sterilizasyon protokolünüz için üreticinin kullanım talimatını esas alın.
Otoklav parametreleri ve frez
Türkiye’de yayınlanmış dental sterilizasyon kaynaklarında otoklav için iki temel rejim geçiyor: 121 °C, 1 atmosfer, 15 dakika ve 134 °C, 2 atmosfer, 3 dakika. Yüksek sıcaklık rejimi genellikle cerrahi aletler ve yüksek riskli malzeme için kullanılıyor; plastik içeren ve tekstil ürünlerinin 121 derecelik programa konması öneriliyor.
Elmas frez metal bir alettir, dolayısıyla yüksek sıcaklık rejimini kaldırır. Buradaki asıl mesele sıcaklık değil, döngü sayısı. Her döngü, elmas tanelerini tutan matrisi bir miktar yorar. Aynı kaynaklarda vurgulanan bir başka nokta da şudur: sterilizasyonun başarısı cihazın teknik üstünlüğünden çok, işlemi doğru uygulayan kişiye bağlıdır.
Bağlama matrisi neden önemli
Elmas frezde kesici yüzey, tanecikleri gövdeye bağlayan bir matris üzerinde durur. Bu matris ne kadar dayanıklıysa tanecik o kadar geç dökülür. DeltaDentDiamco’nun bu konudaki kendi ifadesi şu:
“The rhodium-platinum alloy is produced with two noble metals which provide non-toxicity and are capable of binding irreversibly the diamond crystal to the stem of the bur.”
DeltaDentDiamco, rodyum ve platin alaşımı tanımı
Standard hat için üretici “traditional bonding matrix, enhanced through a Rhodium/Platinum coating process” diyor. Ceramica hattında ise kaplama çift kat: “double Rhodium/Platinum coating”. Bu ifadeler üreticiye aittir; biz Türkiye distribütörü olarak aktarıyoruz.
Pratik çıkarım: sert seramik ve zirkonya gibi zorlayıcı malzemelerde çalışıyorsanız, o iş için tasarlanmış hattı kullanmak frezin ömrünü de etkiler.
Klinikte işleyen basit bir düzen
- Ayır. Sık kullanılan geometrileri ayrı standda tutun. Aynı frezi her işte kullanmak ömrü kestirilemez hâle getirir.
- Bak. Sterilizasyon öncesi, alet daha kirliyken değil, sonrasında temizken kontrol edin. Parlama ve dolma temiz yüzeyde görülür.
- İşaretle. Şüpheli frezi hemen atmak yerine ayrı bir bölmeye alın. Bir sonraki kullanımda kesme süresi yine uzunsa karar netleşir.
- Yenile. Kritik işler için ayrı, yeni bir set bulundurun. En çok yıpranan geometrilerde yedek tutmak, iş ortasında alet aramaktan ucuzdur.
Maliyet açısından bakış
Frez ucuz bir sarf malzemesi, koltuk zamanı ise değil. Körelmiş bir frezle çalışmak preparasyon süresini uzatır. Ekonomik karşılaştırma “frez başına fiyat” üzerinden değil, “iş başına toplam süre” üzerinden yapıldığında zamanında yenileme neredeyse her zaman kazandırır.
Bu yüzden fiyatlarımızı açık tutuyoruz: hangi geometride ne kadar yedek bulundurmanız gerektiğini hesaplayabilmeniz için.
Hangi kademede daha hızlı yorulur
Katalogdaki gren dağılımı bu konuda bir ipucu verir. En çok yıpranan işler iri ve ekstra iri grenle yapılan kaba madde kaldırma aşamalarıdır. Bitim kademesi daha az yük taşır ama yüzey kalitesine doğrudan etki ettiği için körelmesi daha erken fark edilir.
- Tüm elmas frezler, sitede 66 ürün
- Bitim ve cila frezleri, ince ve ekstra ince gren
- Seramik ve zirkon frezleri, sert malzeme için
Gren kademelerinin ne anlama geldiği için gren ve kod yazısına bakabilirsiniz.
Kaynaklar
- DAS, Diş Hekimliğinde Ne Tip Otoklav Alınmalı ve Nasıl Kullanılmalı
- Diş Hekimliğinde Sterilizasyon Yöntemleri ve Kontrolü, Hastane İnfeksiyonları Dergisi
- ISO 7711-3:2004, gren kademeleri ve renk kodu
- DeltaDentDiamco ürün hattı tanımları
İlgili yazılar
- Frez üzerindeki renk bandı ne anlama gelir
- ISO 6360 frez kodu nasıl okunur
- Hangi işlemde hangi frez kullanılır
- FG, RA ve HP sap tipleri arasındaki fark
Bu yazı genel bilgi amaçlıdır, klinik tavsiye değildir. Sterilizasyon ve kullanım ömrü konusunda üreticinin kullanım talimatı esastır. Frez Dükkanı, DeltaDentDiamco’nun Türkiye distribütörüdür.


